
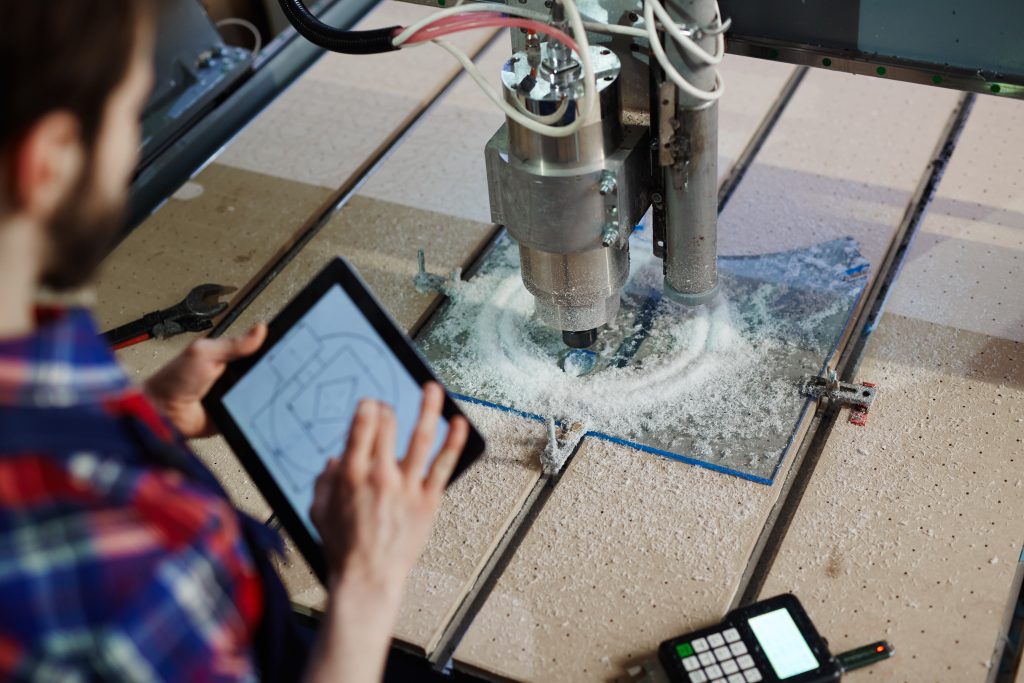
Tener un prototipo que funciona es una buena noticia, pero no significa que la pieza esté lista para fabricarse por miles. Lo que se hizo a mano, en una impresora 3D o en un centro de mecanizado para validar una idea rara vez se puede replicar tal cual a escala industrial sin que el coste se dispare o la calidad se resienta. El salto de prototipo a producción en serie es, en realidad, un proyecto en sí mismo, con sus propias decisiones técnicas y sus propios errores habituales. Entender en qué consiste ayuda a planificarlo bien y a evitar sorpresas cuando ya hay compromisos con clientes.
Por qué el prototipo no se puede fabricar tal cual
Un prototipo responde a una pregunta: ¿funciona? Una pieza industrializada responde a otra muy distinta: ¿se puede fabricar mil veces igual, a un coste razonable y sin que ninguna salga mal? Son objetivos diferentes y, por tanto, la pieza suele tener que cambiar entre una fase y otra.
El primer motivo es el proceso de fabricación. Un prototipo mecanizado puede tener radios interiores muy cerrados, espesores variables o geometrías imposibles de obtener por estampación o embutición. Cuando se quiere pasar a prensa, cada uno de esos detalles tiene que revisarse: los radios se abren, los espesores se uniformizan y las formas se adaptan a lo que una matriz puede hacer en una sola operación o en varias. El resultado final funciona igual, pero no es exactamente la misma pieza.
 El segundo motivo es el material. Es habitual que el prototipo se haya hecho en un acero genérico o en aluminio porque era lo que había en el taller, sin pensar demasiado en cómo se comporta ese material al estamparse, plegarse o embutirse. Para la serie hay que elegir una calidad concreta, con un espesor comercial disponible y con unas propiedades de conformado que permitan fabricar sin grietas ni rebabas. A veces un cambio de material abarata la pieza más que cualquier rediseño.
Y el tercer motivo son las tolerancias. En un prototipo se tiende a especificar todo con mucha precisión, porque no cuesta nada escribirlo en el plano. En serie, cada centésima de tolerancia que no es estrictamente necesaria encarece el proceso, obliga a más controles y genera más rechazos. Industrializar una pieza es, en buena parte, decidir qué cotas importan de verdad y relajar las que no.
Todo esto explica por qué el fabricante que va a producir la serie debería entrar en el proyecto antes de que el prototipo esté cerrado. Cuanto más tarde participe, más cambios habrá que hacer y más caro será cada uno.
Las decisiones que marcan el proceso de industrialización
Una vez claro que la pieza va a adaptarse, el proceso de industrialización piezas pasa por tres decisiones que determinan el coste unitario y la inversión inicial.
La primera es el volumen previsto, no solo el de la primera orden, sino el acumulado a lo largo de la vida del producto. Para unas pocas miles de piezas puede compensar un proceso con utillaje sencillo y más operaciones manuales; para cientos de miles, una matriz progresiva que saque la pieza acabada en cada golpe de prensa amortiza su coste rápidamente y reduce el precio unitario a una fracción. Equivocarse aquí es caro en los dos sentidos: invertir en una matriz compleja para una serie corta, o quedarse con un proceso lento cuando la demanda despega.
La segunda es el diseño del utillaje. En piezas estampadas o embutidas, la matriz es la que fabrica la pieza; la prensa solo da el golpe. Por eso el diseño de la matriz concentra buena parte del conocimiento del proyecto: define cuántas operaciones hacen falta, qué parte de la chapa se aprovecha y cuánto material se desperdicia, cómo se controlan las tolerancias críticas y con qué cadencia se puede producir. Cuando el fabricante diseña y construye sus propias matrices progresivas en lugar de subcontratarlas, los ajustes entre diseño de pieza y diseño de utillaje se resuelven en la misma mesa, y eso acorta mucho la puesta a punto.
La tercera es el plan de control. Hay que decidir qué se mide, con qué frecuencia y con qué medio antes de empezar a producir, no después del primer lote con problemas. Para las cotas críticas suele hacer falta un calibre pasa-no pasa o un útil de control específico; para el resto basta con muestreos. Definirlo bien evita tanto el exceso de inspección como el riesgo de que un defecto llegue al cliente.
Estas tres decisiones se condicionan entre sí, y por eso conviene tomarlas juntas, con el fabricante delante y con el plano abierto.
De la preserie a la producción estable
Saber cómo pasar de prototipo a serie no termina al construir la matriz. Entre el primer golpe de prensa y la producción estable hay una fase intermedia que muchos proyectos subestiman: la preserie.
La preserie es un lote corto, de unas decenas o pocos centenares de piezas, fabricado con el utillaje definitivo y el proceso real. Sirve para comprobar que la matriz entrega las cotas previstas, que el material se comporta como se esperaba y que las operaciones secundarias, como roscado, soldadura o montaje, encajan con la pieza estampada. Es también el momento de validar la pieza con el cliente en su propio montaje, porque hay problemas que solo aparecen cuando la pieza se junta con las demás.
Lo normal es que la preserie saque a la luz pequeños ajustes: un radio que hay que retocar, un paso de la matriz que necesita más holgura, una tolerancia que resultaba más exigente de lo que la función requería. Hacer esos cambios ahora, sobre decenas de piezas, es barato. Hacerlos después, con miles ya fabricadas, no lo es.
Una vez validada la preserie, se documenta el proceso: parámetros de prensa, pautas de control, referencias de material y, si procede, el histórico de modificaciones de la matriz. Esa documentación es lo que garantiza que la pieza número cincuenta mil sea igual que la primera, aunque cambie el operario o pase un año entre pedidos.
Coordinar todas estas fases, desde la revisión del plano hasta la entrega de la primera serie, es más sencillo cuando una sola persona lleva el hilo del proyecto y conoce tanto la pieza como la fábrica. En nuestro servicio de gestión de proyectos industriales asumimos precisamente ese papel: analizamos el prototipo con criterio productivo, proponemos los cambios que lo hacen fabricable, desarrollamos el utillaje y acompañamos la preserie hasta que la pieza está en producción estable, sin que el cliente tenga que cambiar de interlocutor ni de proveedor por el camino. Industrializar una pieza metálica bien hecho no es solo fabricar más rápido: es llegar a la serie con una pieza mejor que el prototipo del que salió.